1. L'essentiel à retenir
Choisir le rayon intérieur en fonction du couple matière / procédé : pour une épaisseur donnée, le rayon retenu doit rester compatible avec la matière, la nuance et le procédé de pliage envisagé.
- Vérifier le bord mini avant de figer la géométrie : selon la cotation fonctionnelle de la pièce, contrôler le bord mini intérieur ou extérieur afin de rester compatible avec le pliage envisagé.
Éloigner les perçages, lumières et découpes de la zone de pli : une fonction trop proche peut s’ovaliser, se déplacer ou se déformer pendant le formage.
Prévoir les dégagements nécessaires aux extrémités et aux intersections de plis : ils limitent les déformations locales et évitent que la matière ne se déchire ou ne se chevauche dans les zones contraintes.
Reporter les fonctions très précises après pliage lorsque le procédé le permet : un perçage ou une découpe critique réalisé après formage permet de mieux maîtriser sa position finale lorsqu’une déformation au pliage serait gênante.
REPÈRE DE PRÉCONCEPTION
Le rayon intérieur, le bord mini de pliage et les distances aux plis sont des repères de pré-conception, et non des valeurs universelles.
La matière, la nuance, l’épaisseur, le procédé de pliage, le poinçon, l’ouverture de matrice et les capacités du fabricant peuvent modifier les valeurs réellement applicables.
2. Rayon intérieur et bord mini de pliage
Pour pré-concevoir un pli, il est utile de disposer d’un repère simple donnant le rayon intérieur et le bord minimum réalisable selon l’épaisseur de la tôle.
Selon la cotation fonctionnelle de la pièce, ce bord minimum peut être vérifié suivant une cote intérieure ou extérieure. Les valeurs ci-dessous restent des repères de pré-conception et doivent être adaptées à la matière, au procédé et à l’outillage réellement utilisés.
Repères de cotation
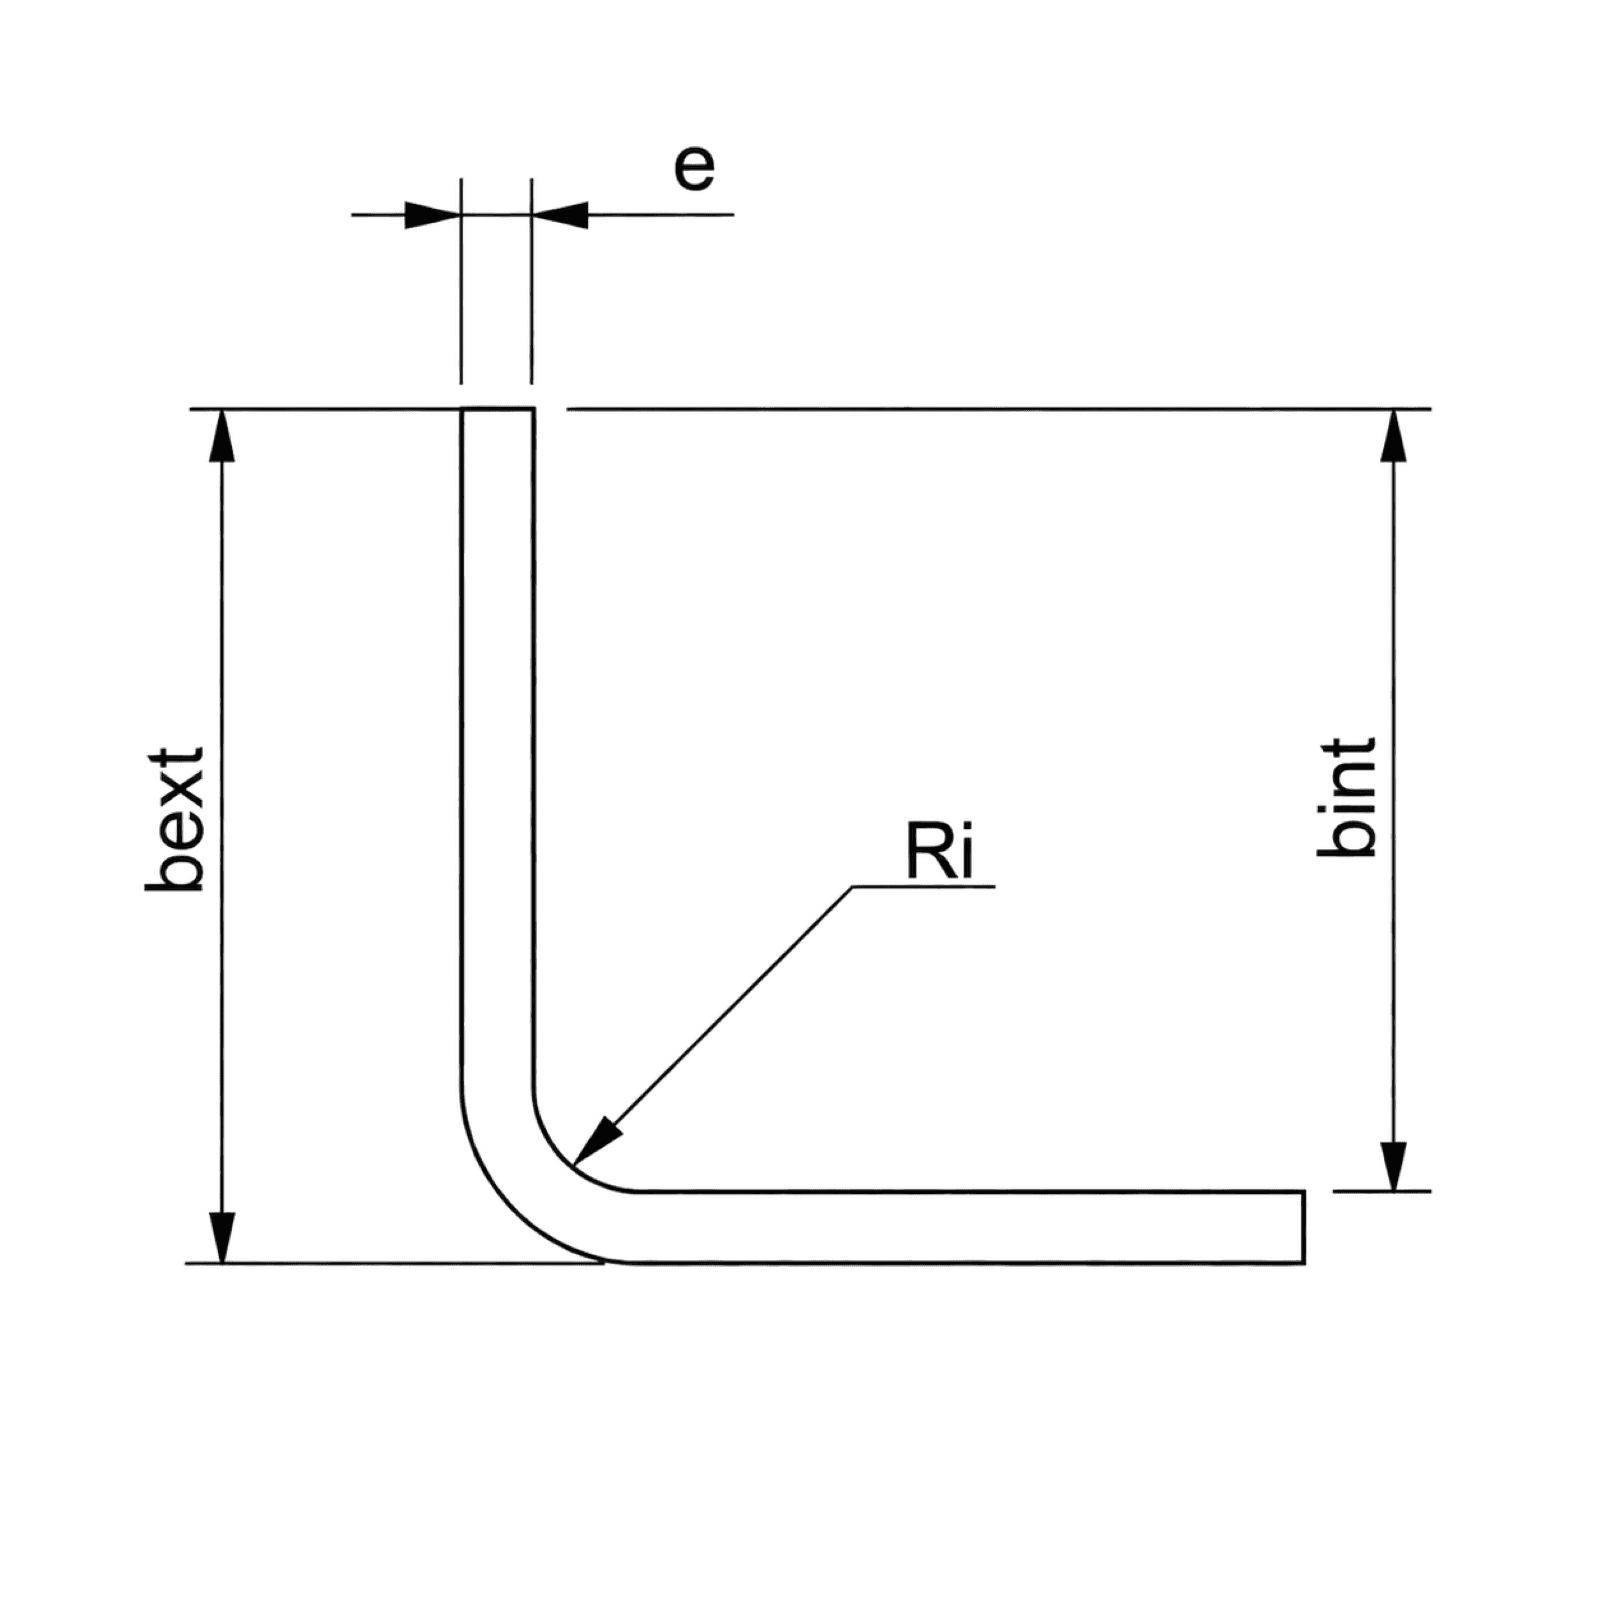
e : épaisseur de la tôle
Ri : rayon intérieur du pli
bext : bord mini mesuré suivant la cote extérieure représentée sur le schéma.
bint : bord mini correspondant suivant la cote intérieure. Pour le pli à 90° représenté : bint = bext − e.
REPÈRE RAPIDE
Choisir la matière et l’épaisseur de tôle
Sélectionnez une matière et une épaisseur pour afficher les repères de pliage, puis choisissez celui à utiliser pour le positionnement des découpes.
REPÈRE DE CONCEPTION
ALTERNATIVE PLUS COMPACTE — À CONFIRMER
Repères de pré-conception : valeurs destinées à préparer un pliage en l’air à 90°. Pour les inox 304L / 316L, le rayon intérieur est estimé à partir d’un repère indicatif d’environ 21 % de l’ouverture V. Le rayon réel, l’ouverture de matrice et le bord minimum réalisable doivent être confirmés selon la matière, son état, l’outillage et les capacités du fabricant.
3. Perçages, découpes et dégagements proches d’un pli
Les trous, lumières et découpes placés trop près d’un pli peuvent se déformer pendant le formage. Il faut prévoir un dégagement suffisant par rapport à la zone de pli, notamment lorsque leur géométrie ou leur position finale est fonctionnelle.
Repères de positionnement
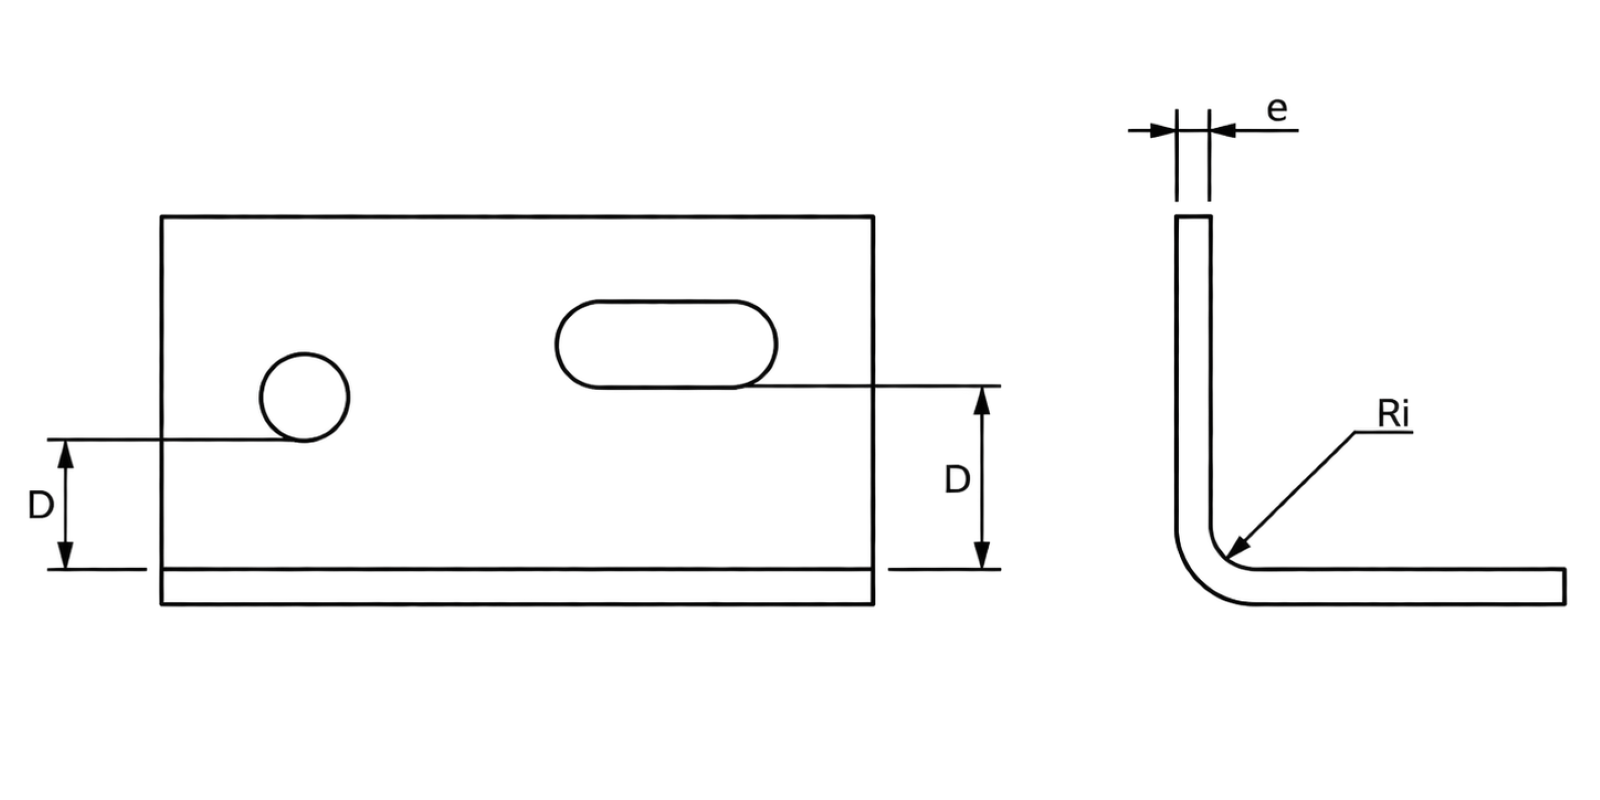
Bonnes pratiques de positionnement
- Mesurer depuis la bonne référence
La distance D se mesure entre le bord du trou ou de la découpe et la tangence du rayon intérieur du pli, conformément au schéma. - Vérifier la distance de pré-conception
Utiliser la valeur D recommandée calculée à droite selon l’épaisseur et le rayon intérieur retenus pour le pli. - Éviter la zone fortement déformée
Un trou, une lumière ou une découpe trop proche du pli peut s’ovaliser, s’allonger ou perdre sa position après formage. - Traiter les fonctions précises séparément
Pour un pion, un axe, un alésage ajusté ou une position fonctionnelle serrée, prévoir davantage de dégagement ou une reprise après pliage.
REPÈRE DE POSITIONNEMENT
Distances de pré-conception avant pliage
Les distances sont calculées automatiquement à partir de l’épaisseur et du rayon intérieur retenus dans le repère de pliage.
Repère utilisé : 2,5 × e + Ri
Repère utilisé : 4 × e + Ri
Si D est inférieur à la valeur indiquée : déplacer la fonction ou prévoir sa réalisation / reprise après pliage. Une distance plus faible peut rester possible avec un procédé ou un outillage adapté, après confirmation du fabricant.
D : distance entre le bord de la fonction et la tangence du rayon intérieur du pli, conformément au schéma.
Fonction précise : pour un pion, un axe, un alésage ajusté ou une position fonctionnelle serrée, une reprise après pliage peut être nécessaire même lorsque D respecte le repère ci-dessus.
4. Points de vigilance
Rayon intérieur
Un rayon trop faible augmente les déformations locales et le risque de fissuration. Le rayon réellement réalisable dépend de la matière, du procédé et de l’outillage.Matière et sens de laminage
La formabilité dépend de la matière, de la nuance, de son état métallurgique et, selon le cas, de l’orientation du pli par rapport au sens de laminage.Bord mini de pliage
Un bord trop court peut être incompatible avec l’ouverture de matrice ou ne pas être correctement supporté pendant le pliage.Fonctions proches du pli
Trous, lumières, découpes et dégagements doivent rester compatibles avec la zone déformée afin de conserver leur géométrie après pliage.Procédé et outillage
Le rayon obtenu et le bord mini réalisable dépendent notamment du poinçon, de l’ouverture de matrice et du procédé retenu. Vérifier les capacités réelles du fabricant.
5. Sources et références
Les repères présentés dans cette fiche doivent être rapprochés des caractéristiques de la matière, du procédé de pliage et des capacités du fabricant retenu.
- AMADA - documentation constructeur consultée pour les relations entre ouverture de matrice, rayon intérieur et bord mini de pliage.
-
Bystronic - documentation technique consultée
pour les règles usuelles de pliage en l’air, le choix de l’ouverture
de matrice et les effets des découpes proches d’un pli. -
SogaWorks - guide de conception tôlerie consulté
pour les repères de pré-conception concernant la distance des trous
et lumières par rapport aux plis. -
Protolabs - recommandations DFM consultées
pour recouper les bonnes pratiques de positionnement des fonctions
à proximité des plis et leurs risques de déformation. -
Données fabricant - à utiliser pour valider
la matière, la nuance, l’outillage et les capacités réelles
du projet avant fabrication.
Utilisation des données
Les valeurs de cette fiche servent de repères de pré-conception. Pour une pièce critique, un rayon serré ou une géométrie imposée, valider les paramètres avec le fabricant avant mise en plan définitive.